Φ10×1.5 渗铝吹氧管(4米)
渗铝吹氧管靠的不是外挂浆料,而是把铝渗进钢基体表层,形成一层铁铝合金。Φ10×1.5 的渗铝层厚度我们控制在60至90μm。
工艺是把管件埋在铝粉与填充料的混合粉里,840℃保温4小时,铝原子向钢里扩散,表层变成铁铝合金层。这层东西在900℃以下的抗氧化能力比裸管强5倍以上,而且不会像浆料涂层那样整块掉。代价是耐温上限低:超过1200℃时铁铝层会快速消耗,所以渗铝管更适合中低温段和长时间连续作业。
现场常见的用法是“前段渗铝、后段涂层”:管身大部分走渗铝管抗高温氧化,只有插入钢水的前300mm用涂层管接上。这种拼法在同一条管上兼顾了寿命与成本,一支6米管的材料费能降两成左右。
渗铝层的检测我们用金相法,每炉取3个样块,磨抛后在显微镜下量层厚。这个做法比测硬度可靠:渗铝层硬度变化不明显,但层厚不足时抗氧化寿命会断崖式下降。60μm是一个门槛值,低于它,900℃下连续使用200小时后就开始起皮。
拼管方案我们已经在现场跑过两年。前段300mm用涂层管、后段用渗铝管,中间用快接连接。一支6米管拆成两段买,材料费降两成,换管时只换前段,后段可以继续用到渗铝层消耗完。唯一的代价是接头处多一个漏点,所以接头必须用带阻火芯的型号。
参数表
| 基管 | Q235B 直缝焊管,外径10mm |
|---|---|
| 壁厚 | 1.5mm,公差±0.10mm |
| 渗铝层厚度 | 60至90μm,金相法抽检 |
| 渗铝工艺 | 840℃×4h 固体粉末渗铝,炉冷 |
| 定尺 | 4000mm |
| 单支重量 | 约1.05kg |
| 抗氧化温度 | 900℃以下长期,1200℃短时 |
| 适配氧压 | 0.5至0.9MPa |
| 包装 | 30支一捆,防潮纸包裹 |
使用场景
连续吹氧与精炼
LF炉、VD炉长时间吹氧脱碳,单次作业20分钟以上,渗铝层不剥落是主要诉求。
加热炉烟道与烧嘴清理
加热炉停炉检修时清理烧嘴积碳,管身长期处于900℃环境,渗铝管比涂层管更稳。
钢包烘烤枪管
烘烤枪长期插在包内,温度1100℃左右,渗铝管的抗氧化寿命约是裸管的4倍。
交付周期
4米渗铝管常备现货,常规24小时发运;定制长度与厚壁规格7天。渗铝属热处理工序,批量订单建议提前10天排产。
售后条款
渗铝层起皮、脱落、局部未渗到属质量问题,收货15天内可复检金相样块;因超过1200℃使用导致的渗铝层烧蚀不在保修范围。每批提供渗铝层厚度金相照片1组。
选型建议
渗铝管适合连续、中低温、长时间的场景;要直接插进1650℃渣面的,选涂层管。判断方法很直接:作业时管口是否长时间浸在钢水里。浸在钢水里选涂层,只在炉气里烤着选渗铝。两者拼用是成本更低的方案,前300mm涂层、后段渗铝,我们已经预制成组合管,可直接订。
为什么选这家,而不是隔壁
渗铝层 60 至 90μm 是个区间,不是保底。我们按 90μm 做,盐雾 48 小时数到 4 处点蚀;按 60μm 交的样同一箱里数到 17 处。差异有试验片可调。
- 渗铝层按金相法抽检,每炉取3个样块,照片随货提供,客户可自行送第三方复检。
- 管两端各留20mm不渗铝并做封口,避免渗铝层在端头应力集中处起皮。
- 可提供“前段涂层+后段渗铝”的组合管,一支管两种工艺,按插入深度分配比例。
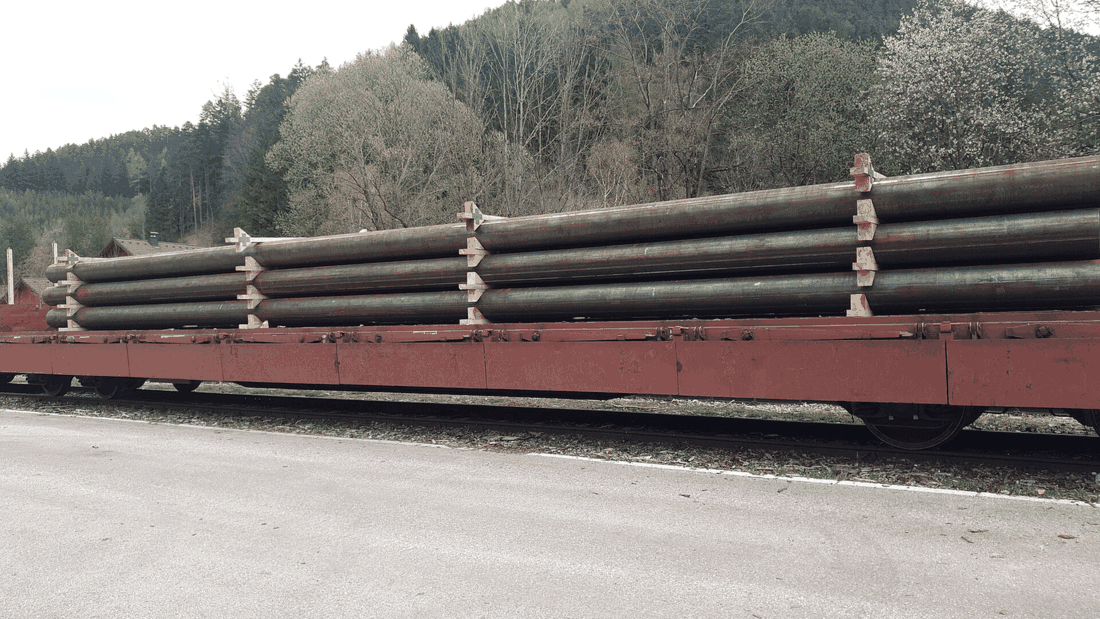 Φ14×2.0 渗铝陶瓷复合吹氧管
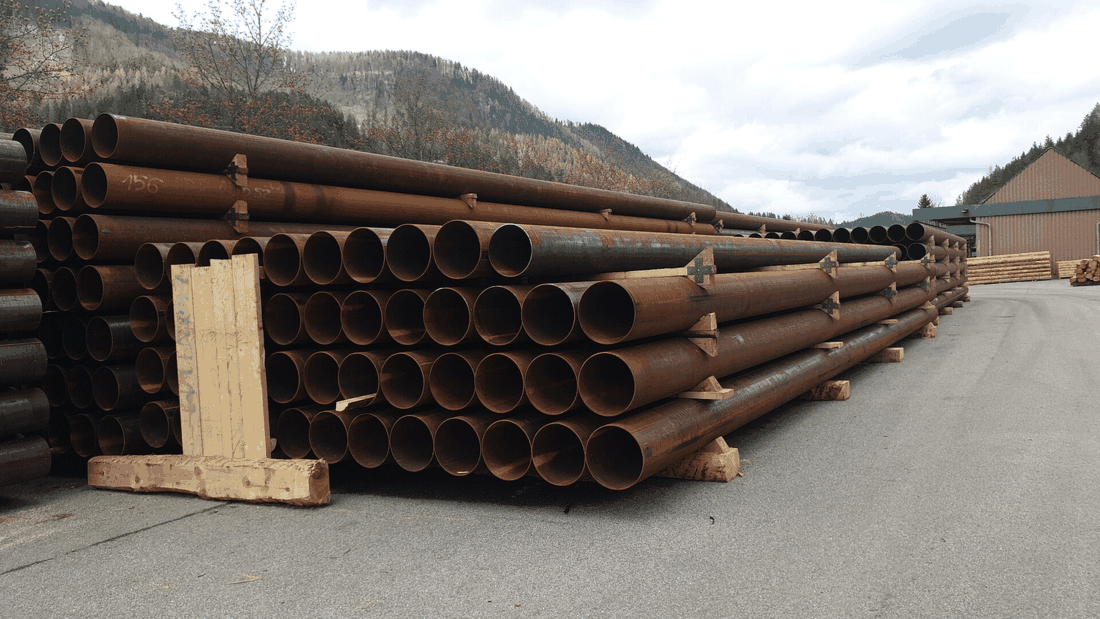 Φ8×1.25 耐火涂层吹氧管