Φ8×1.25 耐火涂层吹氧管(4米定尺)
Φ8×1.25 是电弧炉熔清阶段用量最大的一档,4米定尺对应多数30吨至70吨电炉的炉口到钢面距离。
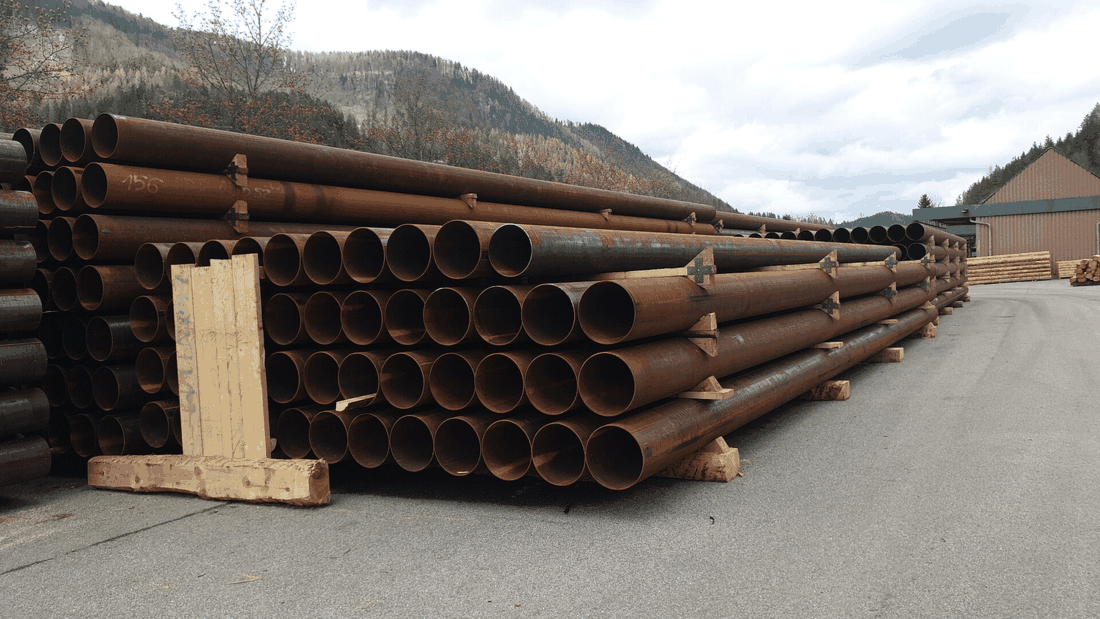
电炉熔清时管子要同时承受两种损耗:管口切废钢的机械撞击,和熔池辐射的热负荷。壁厚1.25mm是这两者之间的折中——再薄,捅料时容易顶弯;再厚,管身重、单人操作费劲,4米管整支接近1公斤,长时间悬空操作手腕会抖。
涂层做0.8mm,两遍浸涂。这个厚度在1650℃渣面下大约提供7分钟的有效保护,刚好覆盖一次熔清加料循环。若现场习惯一次吹8分钟以上,建议选1.0mm涂层并向我们说明炉型,我们会把烘干时间延长20分钟,让壳层更致密。
4米定尺的选择跟炉门高度有关。30吨电炉炉门中心离钢面大约3.2米,操作工站位在炉门平台,管身露出一米左右,正好4米。70吨炉多在3.6至4米,同样4米管会留下不到半米的操作余量,手腕容易被炉门框限制,这时我们会建议改切3.8米或3.6米。
涂层0.8mm与1.0mm的差价约在一支四毛钱左右,看起来不多,但一个电炉车间一年用掉十几万支,差额就上到五六万。我们的建议是按班次作业时长选:单支作业5至6分钟的用0.8mm,7分钟以上的用1.0mm,混着买反而让班组失去计量基准。
参数表
| 基管 | Q235B 直缝焊管,外径8mm |
|---|---|
| 壁厚 | 1.25mm,公差±0.10mm |
| 涂层厚度 | 0.8mm(可选1.0mm) |
| 定尺 | 4000mm,可切3000/3500mm |
| 单支重量 | 约0.72kg |
| 耐温 | 1650℃连续约7分钟 |
| 适配氧压 | 0.6至0.9MPa |
| 包装 | 40支一捆,捆重约30kg |
| 执行标准 | GB/T 13793-2016 基管 + Q/JY 002-2024 涂层 |
使用场景
电弧炉熔清加料
炉料搭桥时从炉门插入捅料,同时吹氧助熔,单班消耗常在80至150支。
废钢氧割下料
配料场用Φ8管配合割炬切断厚板废钢,氧压0.8MPa,切口宽约12mm。
钢包水口烧穿
钢包滑动水口冻结时,从包底水口下方顶吹,1至2支可烧穿。
渣罐与溜槽清理
清理粘渣的渣罐口,管口贴渣面吹扫,涂层可减少渣铁黏附。
交付周期
4米定尺现货常备,当日下单当日拣货;切3米或3.5米需加1天。整车发运20吨起,京津冀次日到厂,华东3天。
售后条款
收货7天内可对壁厚与涂层厚度提出复检,复检不合格整批退换并承担回运运费;使用中出现大面积掉块,凭批次照片48小时内给处理意见。
选型建议
Φ8×1.25 适合大多数30至70吨电炉的熔清作业。70吨以上大炉、插入深度超过4.5米的,建议升到Φ10×1.5,细管在大炉门口的热辐射下软化更快。若现场废钢轻薄料多、搭桥频繁,壁厚可以降到1.0mm换取更好的柔度,但捅料次数要控制。
为什么选这家,而不是隔壁
同一个 Φ8×1.25,我们报的是含逐支测厚记录的价,隔壁报的是理论重量价。涂层差 0.15mm,一支就差 4 毛,一车 40 吨差 1.6 万。三条差别在磅单和测厚表上都能查。
- 4米定尺可按10cm进位切割,切口做去毛刺处理,插炉口不挂渣。
- 同批次内涂层厚度可按炉分档,一个托盘里能同时放0.8与1.0两种,方便按班次领用。
- 捆重控制在30kg左右,单人可搬运,不需要行车配合,这一点在夜班人少时很实用。
 Φ6×1.0 耐火涂层吹氧管
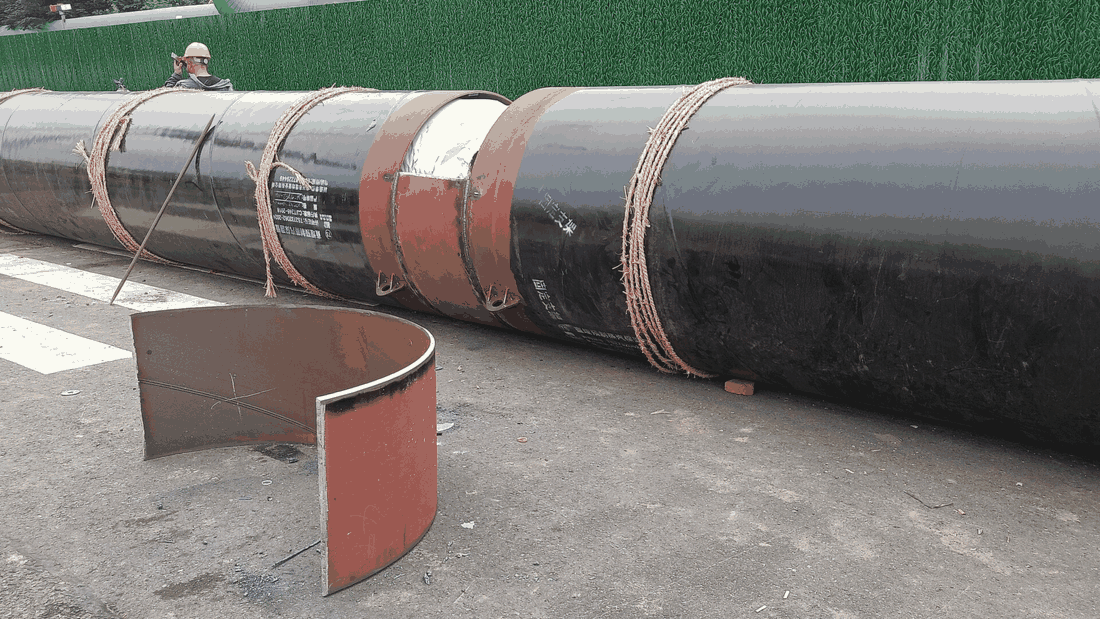 Q235B Φ8×1.2 直缝焊接吹氧管