氧熔棒切1.2米铸钢冒口,双面作业每支多推进70mm
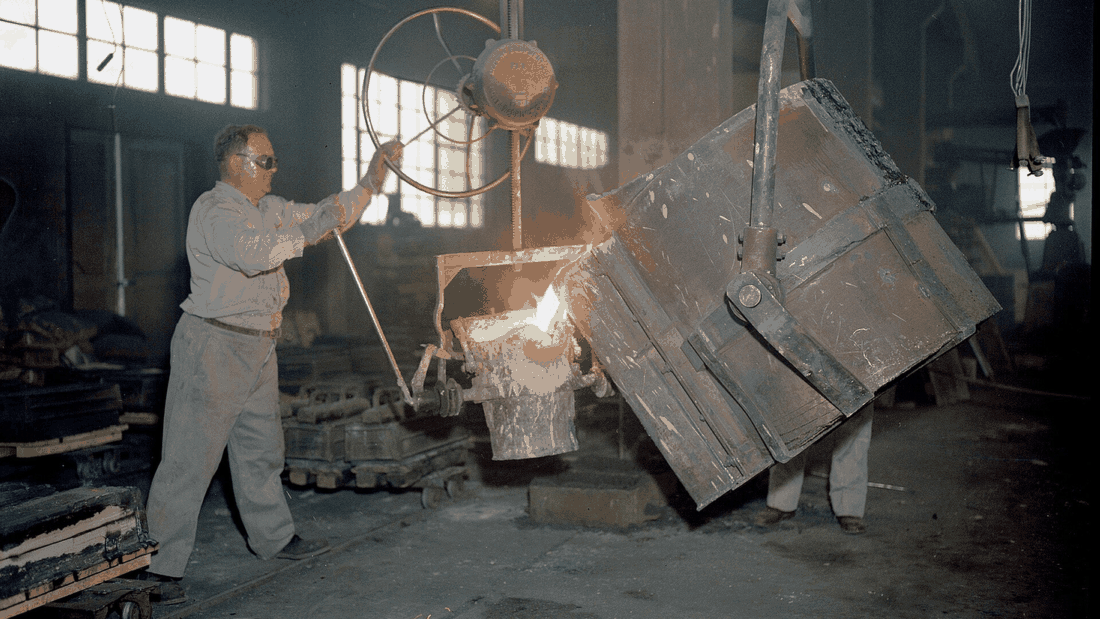
2026年1月,河北一家铸钢厂清理直径480mm、高1.2米的铸钢件冒口,用12×1800氧熔棒,氧压0.6MPa。单面熔切时每支棒推进约150mm,切口在中部开始糊渣,继续硬切只烧棒不见进度。
改双面作业后,同样一支棒推进220mm。做法是从冒口两侧各开一个切口,在中部会合,熔渣从两侧排出,不糊在切口根部。整只冒口耗棒从8支降到6支,清理时间从52分钟压到38分钟。
材质差异带来的对比也很明显。同一车间清理铸铁件冒口,12×1800的熔切速度约每分钟18mm,铸钢件只有12mm,不锈钢件降到9mm。这个差别来自材料导热率与熔点,铸铁导热快、熔点相对低,熔池形成得快。
规格选择的边界在厚度。300mm以内12×1800够用;300至500mm要升到13×1760或14×1800,棒径大意味着钢丝束断面大、热输入高。超过500mm的件,单棒作业已不经济,通常配合热切或分段解体。
双面作业的关键是切口位置要对齐。第一面切到150mm深时停下,第二面从对面同一水平线开切,两切口在中部会合,误差超过20mm就会留下薄壁夹层,夹层受热翘曲反而卡住熔渣。现场用粉笔画线定位,误差能控制在10mm以内。
氧熔棒的存放也影响结果。受潮的棒在通氧后燃烧不稳,表现为时快时慢、冒黑烟。这批棒在仓库放了5个月,入库时用防潮纸包裹,出库前抽检10支做点燃试验,有2支燃烧异常,整箱退回烘干后使用。
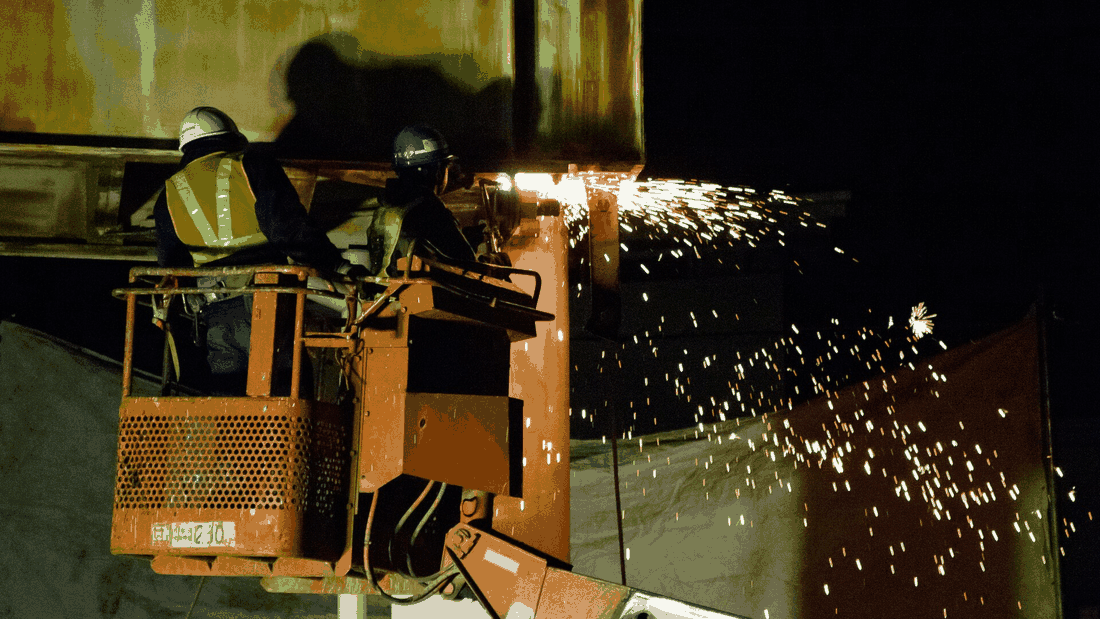 氧熔棒 12×1800(切割用)
 吹氧枪 S-200 型