4米定尺与3.6米定尺,电弧炉捅料折断率差了11个百分点
电弧炉熔清阶段的吹氧管,断在炉里的原因很少是烧穿,多数是被废钢搭桥顶弯后折断。2025年9月,河北一家铸造厂在70吨电弧炉上统计了1200支Φ8×1.25吹氧管,4米定尺的折断率14%,换成3.6米定尺后降到3%。
差别在悬臂段。炉门平台到炉口的距离约1.1米,操作工握管位置在距端头1.3米处,4米管留在炉内的部分接近2.7米,捅料时这段会被废钢顶成弧形。弧形一旦超过管身极限,折点就出现在炉门框的摩擦位置,那里温度最高、壁厚最薄。
3.6米定尺把炉内段压到2.3米,弯折半径变大,折断率随之下降。代价是插入深度少了0.4米,遇到炉膛深处的搭桥够不到,需要配一根1米的接长杆。接长杆用Φ16无缝管做,两端配快接,单根重量1.2公斤,操作工可以单手加接。
这项统计还带出一个附带结论:折断管的断面九成落在距端头1.5至1.9米区间,正好是炉门框位置。后来他们把炉门框的耐火浇注料补了一层,摩擦点温度降了约80℃,同批管的折断率又降到2%以下。
折断率的统计口径是“断在炉内且无法用夹钳取出”。有些管只是弯了还能继续用,不计入折断。1200支样本里,4米组断17支、3.6米组断4支,剩下的差异来自操作工习惯,两个班组的数字相差不到1个百分点。
接长杆的设计也影响了结果。1米接长杆让管口能到炉膛深处,但接长后整支长度4.6米,炉内段仍是2.3米,弯折点没变。真正的改善来自“握点前移”——操作工把握管位置从距端头1.3米改到1.1米,杠杆臂短了0.2米,手腕力矩下降约15%。
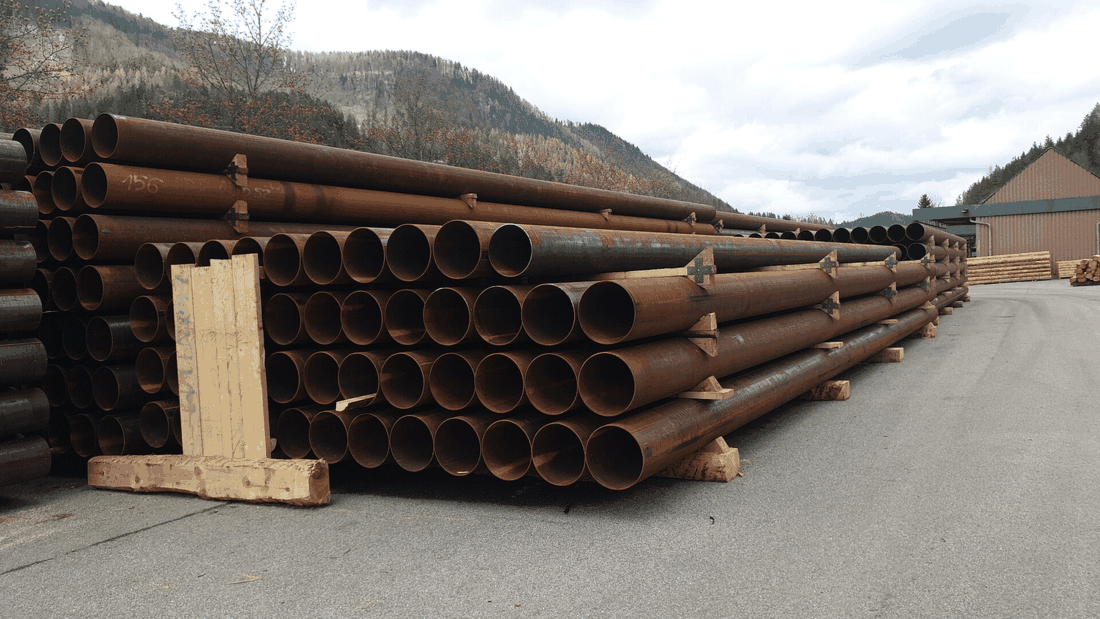 Φ8×1.25 耐火涂层吹氧管
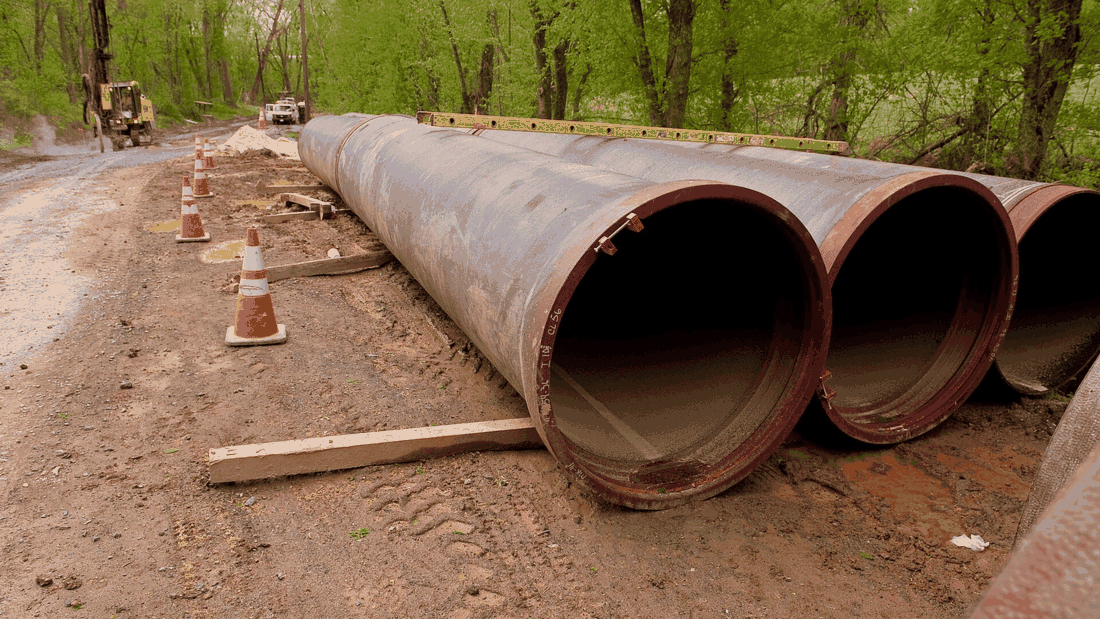 Φ19×2.0 厚壁耐火涂层吹氧管